-
Vidrio fundido en tanques de acero (749)
-
los tanques de acero inoxidables (434)
-
La fusión enlazó los tanques de epoxy (592)
-
Tanques de acero galvanizado (321)
-
Tejados de aluminio de la bóveda (1336)
-
Tanques de almacenamiento de aguas residuales (237)
-
tanques de acero soldados (457)
-
Recipientes del reactor (295)
-
Digestor anaerobio (202)
-
Los tanques de agua industriales (349)
-
Tanques de acero revestidos de vidrio (180)
-
Los tanques de acero empernados (389)
-
El tanque de almacenamiento del barro (115)
-
El tanque de almacenamiento del biogás (173)
-
Tanques de almacenamiento de lixiviación (133)
-
Tanques de almacenamiento de agua agrícola (179)
-
Tanque de agua de fuego (166)
-
Silos de almacenamiento de cereales (146)
-
Proyectos de biogás (424)
-
Proyectos del tratamiento de aguas residuales (1440)
-
Techo de doble membrana (223)

|
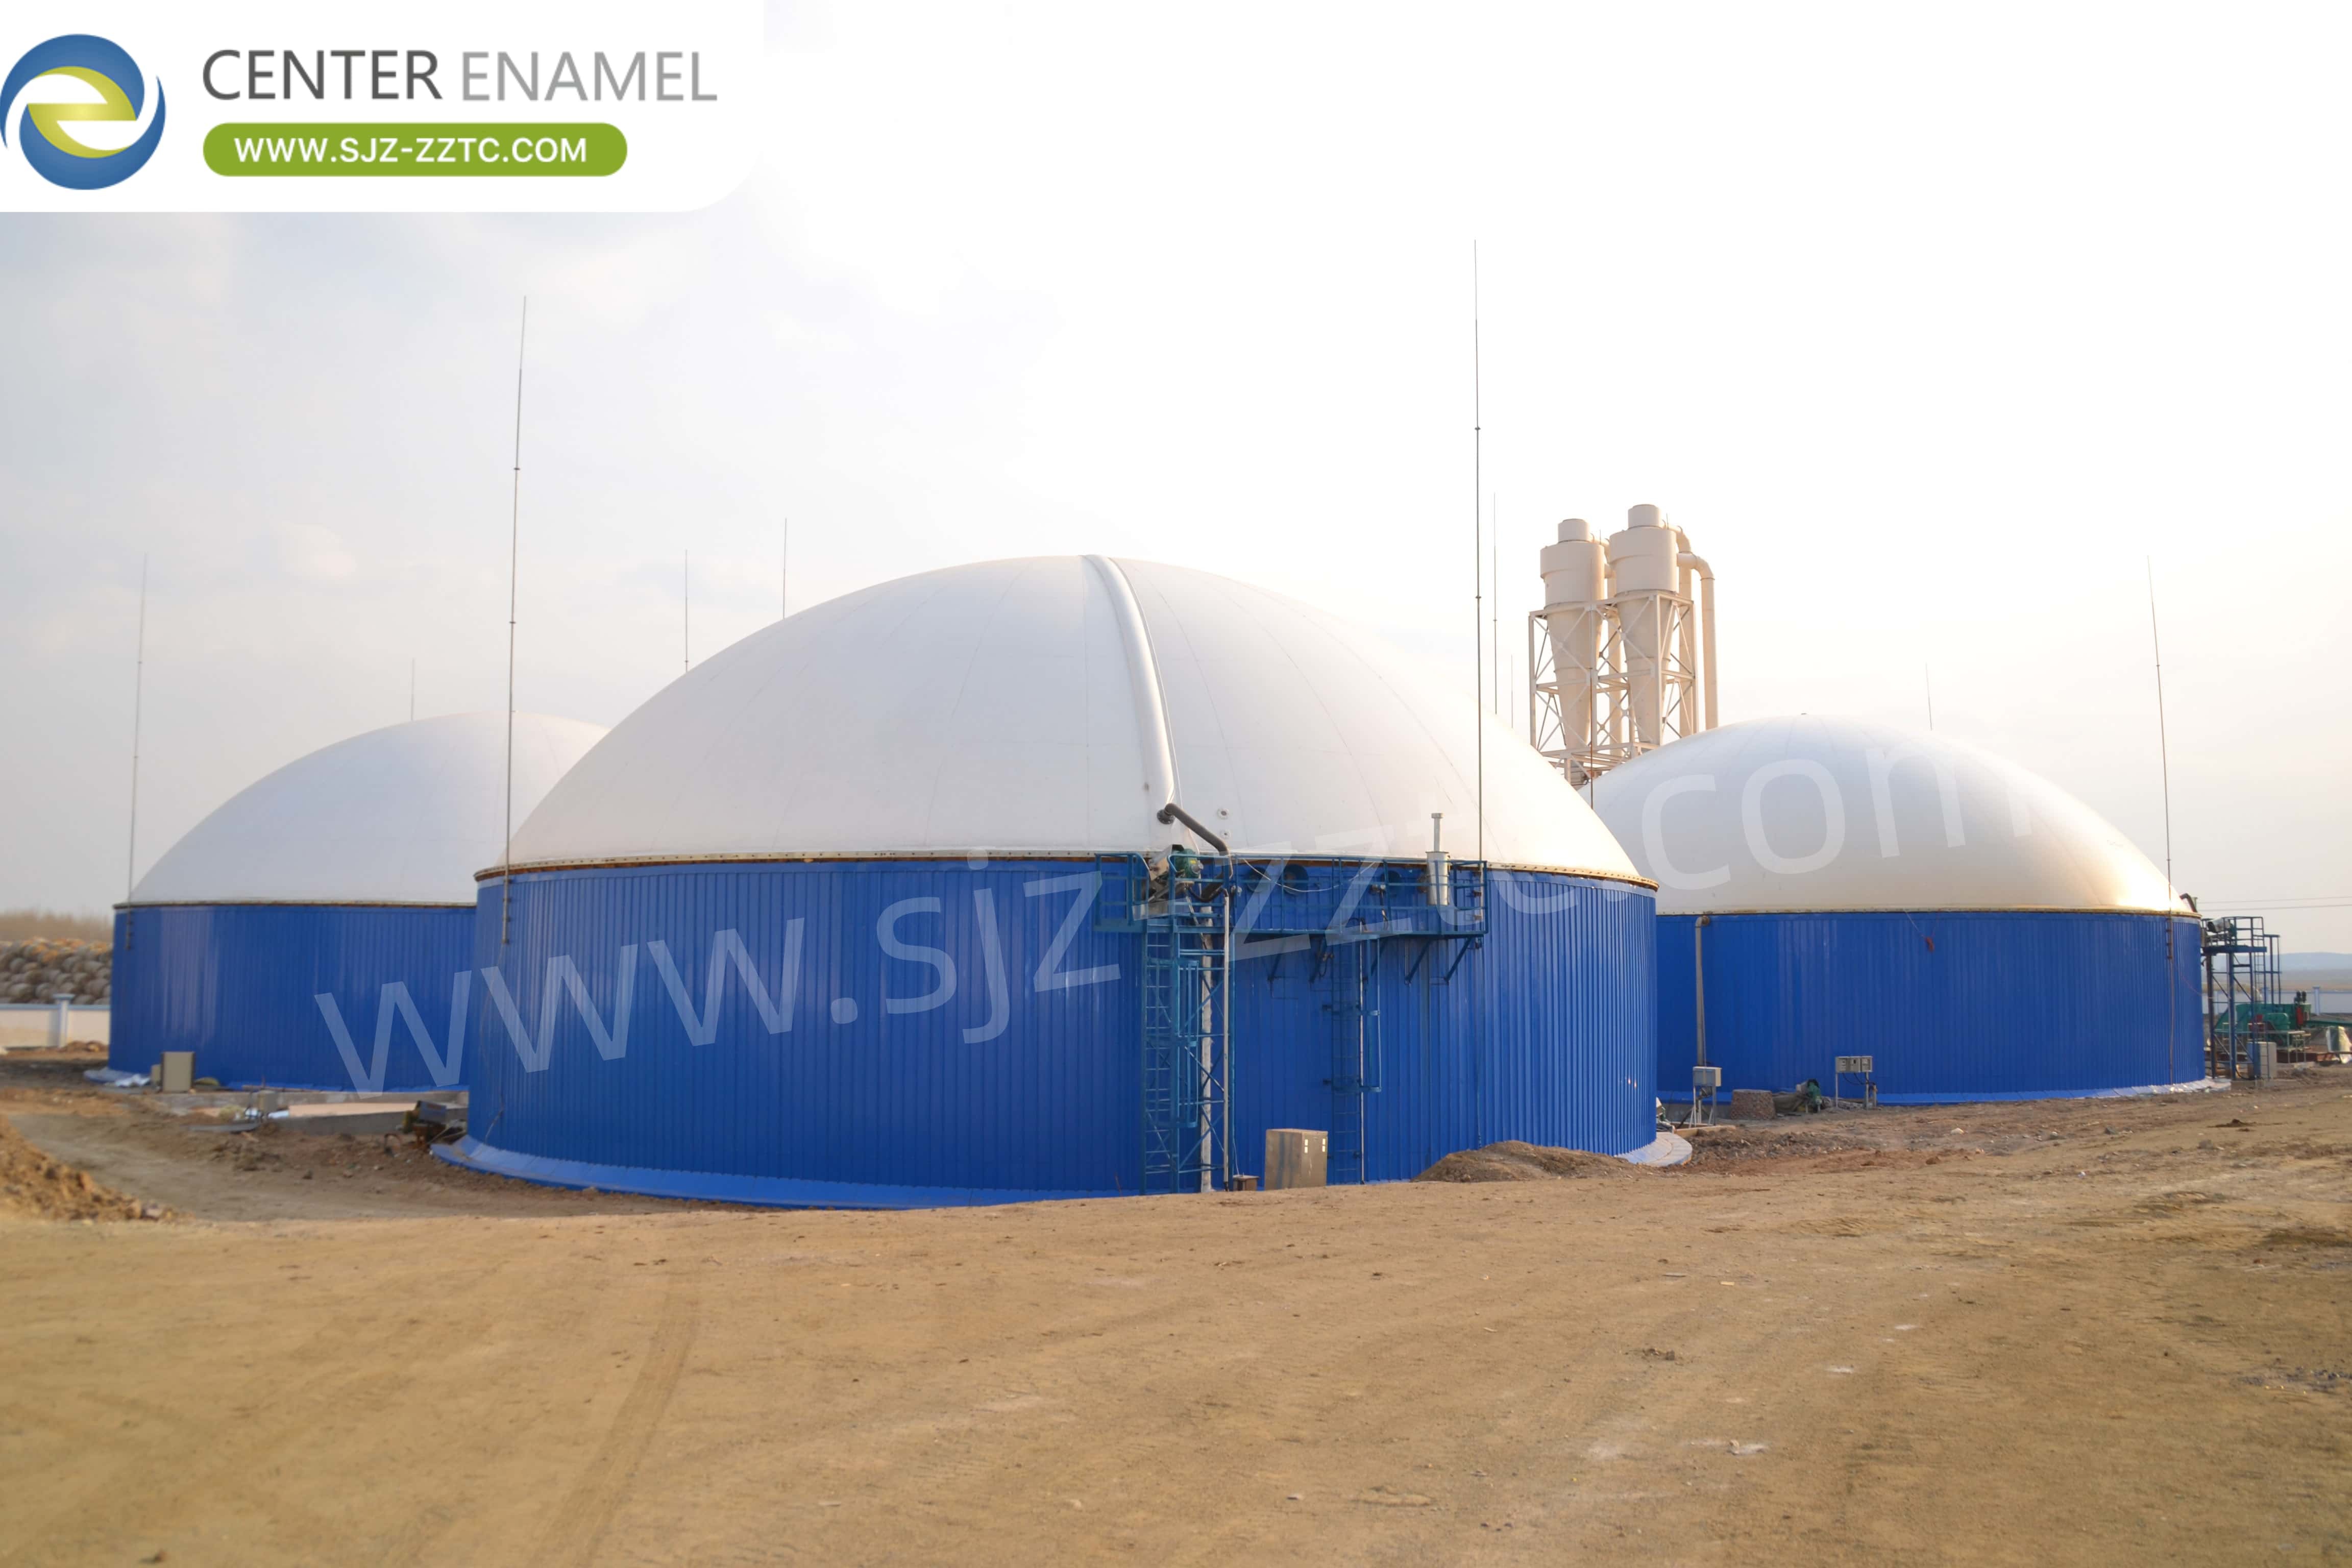
Tratamiento de POME en Guatemala: Tanques GFS Avanzados y Solución de Proceso USR
| Lugar de origen: | Porcelana |
| Nombre de la marca: | CEC TANKS |
| Certificación: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número de modelo: | W. |
| Cantidad de orden mínima: | 1 juego |
| Precio: | $5000~$20000 one set |
| Detalles de empaquetado: | Espuma de polietileno entre cada dos placas de acero; palet de madera y madera |
| Tiempo de entrega: | 10-30 días después de recibir el depósito |
| Condiciones de pago: | LC, T/T |
| Capacidad de la fuente: | 60 juegos por mes |
|
Información detallada |
|||
| Lugar de origen | Porcelana | Nombre de la marca | CEC TANKS |
|---|---|---|---|
| Certificación | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Número de modelo | W. |
| Color de la carrocería del tanque: | Verde oscuro/personalizable | Integridad de la corrosión: | Excelente |
| Espesor de las placas de acero: | 3 mm a 12 mm, depende de la estructura del tanque | Resistencia química: | Excelente |
| Tamaño del panel: | 2,4 M * 1,2 M | Fácil de limpiar: | Suave, brillante, inerte, antiadherente. |
| Resaltar: | Tanques GFS para tratamiento de POME,Proceso de tratamiento de aguas residuales USR,Solución de tratamiento de aguas residuales en Guatemala |
||
Descripción del producto
Guatemala se ha consolidado como un importante productor de aceite de palma en Centroamérica, con plantaciones concentradas en los departamentos del norte de Petén y Alta Verapaz. A medida que la industria crece, el tratamiento eficaz del POME se vuelve cada vez más crítico para proteger los diversos ecosistemas y recursos hídricos del país. Este artículo examina cómo los tanques de vidrio fusionado a acero (GFS) combinados con el proceso de reactor de sólidos ascendentes (USR) proporcionan soluciones integrales de tratamiento de POME para las plantas guatemaltecas, permitiendo el cumplimiento ambiental y la generación de energía renovable.
La industria de aceite de palma de Guatemala genera una cantidad considerable de POME durante el procesamiento de racimos de fruta fresca (RFF) para la producción de aceite de palma. Tres pasos de producción principales generan la mayor parte de estas aguas residuales: el enjuague de los racimos de fruta fresca, la clarificación del aceite de palma crudo extraído, incluyendo las estaciones de prensado, separación y clarificación, y el prensado de los racimos de fruta vacíos (RFV). El procesamiento de cada tonelada de RFF resulta en la descarga de 0.7-1 m³ de POME por parte de la planta. El POME fresco está caliente, a temperaturas de 60-80 °C, es ácido con un pH de 3.3-4.6, y es un líquido espeso y parduzco con altos niveles de sólidos, aceite y grasa, DQO y Demanda Biológica de Oxígeno (DBO). Dado que el POME contiene una cantidad considerable de nitrógeno, fósforo, potasio, magnesio y calcio, puede ser un buen fertilizante para las plantaciones de aceite de palma, pero los operadores de las plantas deben pretratar el POME antes de poder aplicarlo a las tierras agrícolas.
El tratamiento eficaz del POME en Guatemala sigue un proceso sistemático diseñado para proteger los recursos hídricos mientras se recupera energía renovable. El tratamiento comienza con un tamiz mecánico de barras que elimina los sólidos suspendidos grandes y los objetos flotantes en las aguas residuales, evitando eficazmente que el equipo posterior se bloquee y dañe. Se utiliza especialmente un separador de aceite de flujo horizontal para eliminar la grasa y el aceite de las aguas residuales, adoptando un diseño de flujo horizontal y reduciendo eficazmente la carga en las unidades de tratamiento posteriores al establecer un tiempo de residencia razonable. Un tanque de regulación equilibra las fluctuaciones de flujo, las variaciones de temperatura y los niveles de pH, creando condiciones consistentes para la digestión anaeróbica. Las aguas residuales acondicionadas entran luego en el reactor USR, donde los microorganismos descomponen la materia orgánica en un ambiente sin oxígeno, produciendo biogás rico en metano. Después de la digestión, el efluente tratado se somete a una estabilización adicional antes de ser aplicado de forma segura a las tierras agrícolas como fertilizante.
El proceso de reactor de sólidos ascendentes (USR) está diseñado específicamente para tratar aguas residuales orgánicas con contenido de sólidos (TS: 3%~6%), lo que lo convierte en una opción ideal para el POME crudo. El volumen del USR se determina según la carga volumétrica, que debe determinarse según el tipo de medio, la temperatura y la eficiencia de eliminación. Bajo digestión a temperatura media, la carga volumétrica de POME debe ser de 3~5 kg DQO/(m³·d). El cuerpo del tanque USR debe ser vertical y cilíndrico, con techos herméticos. Dentro del reactor, las aguas residuales se distribuyen a través de un sistema de distribución de agua y fluyen hacia arriba a través de un lecho de sólidos donde los microorganismos anaeróbicos digieren el material orgánico. El efluente tratado sale a través de una salida, mientras que el lodo en exceso se descarga del sistema de descarga de lodo del lecho de sólidos. Un gasómetro recoge el biogás producido durante la digestión. El proceso USR logra altas tasas de eliminación de DQO y ofrece una producción de biogás estable incluso con condiciones de alimentación fluctuantes.
Los tanques de vidrio fusionado a acero (GFS) proporcionan la solución de contención ideal para sistemas de tratamiento de POME en el entorno tropical de Guatemala. Después de ser horneado a alta temperatura de 820 °C - 930 °C, el vidrio fundido reacciona con la superficie de la placa de acero para formar un enlace inerte e inorgánico, que combina la resistencia y flexibilidad del acero con la resistencia a la corrosión excepcional del vidrio. Esta estructura de doble capa de recubrimiento (2C2F) protege tanto las caras interiores como exteriores con recubrimiento base y recubrimiento de superficie aplicados a cada lado. Los tanques GFS se utilizan ampliamente en bioenergía, almacenamiento de agua potable, aguas residuales municipales, lixiviados de vertederos, tratamiento de aguas residuales industriales y otras aplicaciones. La tecnología de vidrio fusionado a acero es la tecnología de recubrimiento premium en el mercado de tanques de almacenamiento, y los tanques GFS están certificados según las normas WRAS, FDA, ISO, NSF y EN ISO 28765. Su ensamblaje modular y atornillado permite un montaje rápido en el sitio sin soldadura, con una vida útil superior a 30 años.
Las plantas de aceite de palma de Guatemala se benefician de diversas soluciones de almacenamiento y cubiertas adaptadas a requisitos de tratamiento específicos. Center Enamel ofrece tanques GFS que brindan una resistencia superior a la corrosión para entornos agresivos. Los tanques de acero galvanizado brindan protección resistente y duradera a través de un proceso de galvanización. Los tanques de epoxi fusionado (FBE), desarrollados con AkzoNobel, ofrecen tecnología de recubrimiento innovadora. Los tanques de acero inoxidable AISI 304/316 de alta calidad cumplen con los estrictos requisitos para aplicaciones exigentes. Las opciones de cubiertas incluyen cúpulas geodésicas de aluminio para resistencia a la corrosión y capacidades de gran luz; cubiertas de vidrio fusionado a acero para estructuras presurizadas herméticas adecuadas para el control de olores; cubiertas de membrana simple y doble optimizadas para digestión anaeróbica y recolección de biogás; cubiertas de cubierta acanalada de aleación de aluminio para almacenamiento de agua económico; cubiertas de acero inoxidable para un rendimiento anticorrosión superior; y cubiertas de FRP para aplicaciones no herméticas.
El tratamiento integral de POME requiere equipos de soporte integrados para una operación confiable. Los gasómetros proporcionan un almacenamiento seguro y confiable de biogás. Los sistemas de lagunas/membrana negra ofrecen un almacenamiento económico de gran capacidad para el efluente tratado. Las calderas de agua caliente mantienen temperaturas de digestión óptimas. Los sistemas de antorcha de emergencia garantizan una gestión segura de la presión del biogás. Las bombas de elevación están diseñadas específicamente para manejar aguas residuales con alto contenido de sólidos. Los tanques de deshidratación y desulfuración purifican el biogás eliminando la humedad y el sulfuro de hidrógeno corrosivo. Las máquinas deshidratadoras de lodos de tornillo proporcionan una separación eficiente sólido-líquido, minimizando el volumen de lodo y los costos de eliminación. Cada componente del equipo contribuye a un sistema de tratamiento completo y eficiente que maximiza la recuperación de energía del POME.
Center Enamel actúa como un contratista EPC de confianza que proporciona soluciones integrales de tratamiento de POME para la industria de aceite de palma de Guatemala. La empresa ofrece servicios integrales llave en mano que abarcan diseño de ingeniería, adquisición, construcción y puesta en marcha. Con certificaciones que incluyen CE/EN1090, ISO 9001, NSF61, WRAS y EN28765, se mantiene la garantía de calidad durante la ejecución del proyecto. Los estándares de diseño incorporan los requisitos AWWA D103, OSHA, EN28765 y EuroCode. El enfoque integral de Center Enamel incluye:
- Estudios de evaluación y caracterización del sitio adaptados a las condiciones tropicales de Guatemala
- Selección de tecnología anaeróbica apropiada (USR para aplicaciones de alto contenido de sólidos)
- Ingeniería detallada de reactores USR, tanques y sistemas auxiliares
- Gestión de construcción civil y mecánica
- Instalación de equipos e integración de sistemas
- Arranque biológico y pruebas de rendimiento
- Capacitación de operadores para la operación continua
- Soporte integral postventa
El tratamiento de POME en Guatemala representa una oportunidad importante para el desarrollo sostenible. Los tanques GFS proporcionan una contención robusta para el proceso USR con una resistencia excepcional a la corrosión y una instalación rápida. El proceso USR logra una alta eficiencia de eliminación orgánica mientras produce biogás para la generación de energía o como combustible para calderas. Como contratista EPC profesional, Center Enamel ofrece soluciones integrales de ventanilla única que permiten a las plantas de aceite de palma guatemaltecas cumplir con las regulaciones ambientales, generar energía renovable y crear valor económico a largo plazo a través del enfoque de economía circular para la gestión de residuos orgánicos.