-
Vidrio fundido en tanques de acero (896)
-
los tanques de acero inoxidables (434)
-
La fusión enlazó los tanques de epoxy (652)
-
Tanques de acero galvanizado (321)
-
Tejados de aluminio de la bóveda (1336)
-
Tanques de almacenamiento de aguas residuales (280)
-
tanques de acero soldados (457)
-
Recipientes del reactor (426)
-
Digestor anaerobio (202)
-
Los tanques de agua industriales (349)
-
Tanques de acero revestidos de vidrio (180)
-
Los tanques de acero empernados (389)
-
El tanque de almacenamiento del barro (115)
-
El tanque de almacenamiento del biogás (173)
-
Tanques de almacenamiento de lixiviación (133)
-
Tanques de almacenamiento de agua agrícola (179)
-
Tanque de agua de fuego (166)
-
Silos de almacenamiento de cereales (146)
-
Proyectos de biogás (424)
-
Proyectos del tratamiento de aguas residuales (1722)
-
Techo de doble membrana (223)

|
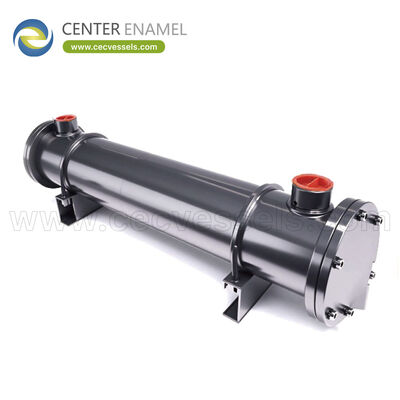
Fabricante de intercambiadores de calor de etanol en China que ofrece un rendimiento de transferencia de calor confiable para sistemas de producción de biocombustibles
| Lugar de origen: | China |
| Nombre de la marca: | Center Enamel |
| Certificación: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Cantidad de orden mínima: | 1 juegos |
| Precio: | 2000 |
| Tiempo de entrega: | 2 meses |
| Condiciones de pago: | LC, T/T |
| Capacidad de la fuente: | 200 juegos/días |
|
Información detallada |
|||
Descripción del producto
Fabricante de intercambiadores de calor de etanol en China que ofrece un rendimiento de transferencia de calor confiable para sistemas de producción de biocombustibles
Un intercambiador de calor de etanol transfiere calor en la producción de biocombustibles a través del enfriamiento de fermentación, columnas de destilación, condensadores y estabilización del producto. La confiabilidad aquí se mide por coeficientes de transferencia de calor estables durante meses de servicio, no por una calificación de un solo punto de prueba.
Esta guía ayuda a los compradores a seleccionar un intercambiador para plantas de etanol con el deber, material y limpieza adecuados, los factores que realmente determinan si la transferencia de calor se mantiene confiable a través del ensuciamiento, la limpieza y las fluctuaciones de rendimiento estacionales.
Dónde se ubican los intercambiadores de calor en las plantas de biocombustibles de etanol
La fermentación genera calor que debe eliminarse para mantener la temperatura óptima de la levadura. La destilación utiliza luego rehervidores, condensadores e intercambiadores de columna para separar el etanol. Cada deber tiene una temperatura, fase y perfil de ensuciamiento diferentes, por lo que una especificación de 'intercambiador de calor de etanol' no puede cubrirlos todos.
La selección correcta comienza nombrando el deber exacto (enfriamiento de fermentación, condensador de destilación, enfriador de producto) porque las necesidades de material y limpieza cambian con cada uno.
El ensuciamiento es el principal riesgo de confiabilidad
Las corrientes de etanol transportan orgánicos, sólidos del mosto y especies formadoras de incrustaciones. El ensuciamiento aumenta gradualmente la resistencia térmica y reduce el coeficiente de transferencia de calor efectivo. La selección que ignora el ensuciamiento puede tener una buena calificación el primer día y fallar al tercer mes.
Los compradores deben especificar el factor de ensuciamiento esperado, el método de limpieza y la degradación del rendimiento aceptable entre limpiezas. Un proveedor que diseña solo para condiciones limpias está diseñando para una planta que no existe.
Elección de material para servicio de etanol
El etanol es menos corrosivo que el agua de mar, pero es un disolvente inflamable y, en biocombustibles, un producto adyacente a los alimentos. acero inoxidable 304 o 316L es común para deberes de etanol limpios; se debe evitar el cobre porque cataliza la oxidación del etanol y contamina el producto.
Donde la corriente es ácida o contiene cloruros del agua de proceso, se prefiere 316L o superior. Las superficies en contacto con alimentos deben especificarse según el estándar de higiene relevante para que la unidad pase la auditoría.
Diseño de limpieza e higiene
Las líneas adyacentes a biocombustibles y bebidas necesitan intercambiadores que drenen completamente, no tengan patas muertas y toleren la limpieza in situ (CIP). Carcasa y tubos con geometría de extremo adecuada o diseños de placas higiénicas son típicos. La selección debe indicar la limpieza, no asumirla.
Pregunte si la unidad se puede desmontar para su inspección, qué material de junta se utiliza (debe ser compatible con etanol) y si las superficies cumplen con el grado de higiene que requiere su mercado.
Puntos de especificación que mantienen la transferencia confiable
Una oferta confiable se basa en la definición del deber, la asignación de ensuciamiento, el material, la compatibilidad de la junta, el código y la inspección. Los compradores que fijan estos puntos antes de la solicitud de cotización (RFQ) reciben diseños validados en lugar de calificaciones optimistas.
Solicite la base de diseño térmico y una garantía de rendimiento enmarcada en la condición de ensuciamiento, no en la condición limpia, para que la unidad cotizada funcione durante el ciclo operativo.
Comparación de deberes de intercambiadores de etanol
Deber |
Fase Típica |
Preocupación Clave de Selección |
Enfriamiento de fermentación |
Líquido-líquido |
Higiene, deber estable |
Condensador de destilación |
Vapor-líquido |
Área de condensación, ensuciamiento |
Rehervidor de columna |
Líquido-vapor |
Material, estabilidad |
Enfriador de producto |
Líquido-líquido |
Contacto con alimentos, CIP |
Precalentamiento de vinaza |
Líquido-líquido |
Ensuciamiento pesado, limpieza |
Parámetros de selección para biocombustibles de etanol
Parámetro |
Especificar |
Razón |
Ubicación del deber |
Fermentar / destilar / enfriar |
Establece material + ensuciamiento |
Factor de ensuciamiento |
Del historial de la corriente |
Rendimiento día 1 vs ciclo |
Material |
304 / 316L |
Evitar cobre |
Junta |
Compatible con etanol |
Sin contaminación |
Grado de higiene |
Estándar de mercado |
Pasa auditoría |
Código |
ASME / GB |
Aceptación |
Limpieza |
CIP / desmontar |
Confiabilidad |
Adquisición, Aceptación y Ciclo de Vida
Para un pedido de intercambiador de calor, la adquisición comienza con una especificación completa: deber, composición de la corriente, presión y temperatura, material, código de diseño e inspección requerida. Un proveedor que devuelve una base de diseño térmico o mecánico escrita, no solo un precio, permite al comprador comparar ofertas en igualdad de condiciones y evita costosos retrabajos después de que comienza la fabricación.
Las cantidades de pedido son flexibles, con una cantidad mínima de pedido de una unidad, lo que apoya tanto proyectos piloto como a gran escala. El tiempo de fabricación e inspección típico es de aproximadamente dos meses a partir del diseño confirmado y la liberación del material, por lo que el comprador debe alinear el hito con el cronograma general del proyecto y congelar la especificación con anticipación.
El pago se maneja comúnmente a través de términos L/C o T/T, y la aceptación debe definirse desde el principio: certificados de material, verificación dimensional, prueba hidrostática o neumática y cualquier documentación específica del mercado. La confirmación del alcance exacto del suministro y las piezas de repuesto evita ambigüedades en la etapa de aceptación de fábrica.
Después de la entrega, el valor del ciclo de vida depende del diseño accesible y los límites operativos claros. Solicite orientación sobre limpieza e inspección, puntos de boquilla y acceso definidos, y la base de material para que la unidad pueda mantenerse durante su vida útil en lugar de ser reemplazada prematuramente.
- Congelación de especificaciones: confirmar el deber, el código y el material antes de la fabricación para proteger el tiempo de entrega.
- Alcance de aceptación: certificados de material, verificación dimensional, prueba de presión y documentos de exportación.
- Términos comerciales: MOQ flexible (mínimo 1), L/C o T/T, ~2 meses de plazo típico.
- Ciclo de vida: solicitar acceso a inspección y guía de mantenimiento al realizar el pedido.
Estándares, Códigos y Garantía de Calidad
El suministro calificado de intercambiadores de calor se basa en códigos reconocidos de equipos a presión. La fabricación se realiza habitualmente según ASME VIII Div.1 y GB/T 150, con marcado CE / PED disponible para el mercado europeo. Para servicio de hidrógeno o agrio, la selección de materiales sigue NACE MR0175 / ISO 15156 para que la ruta mojada resista el mecanismo ambiental específico en lugar de depender de asignaciones genéricas de corrosión.
La gestión de calidad se rige por ISO 9001, y el flujo de trabajo de fabricación incluye la trazabilidad del material desde el certificado del molino hasta el recipiente terminado, seguido de pruebas hidrostáticas o neumáticas y verificación dimensional. Los procedimientos de soldadura y las calificaciones del inspector están documentados para que la unidad entregada pueda ser auditada contra el código indicado y la especificación del proyecto.
Los compradores deben nombrar los códigos exactos y cualquier estándar adicional en la etapa de solicitud de cotización. Hacerlo mantiene el marcado, la documentación y la aceptación alineados con el mercado de destino y elimina la causa más común de retrabajo en etapas posteriores.
- Códigos: ASME VIII Div.1 y GB/T 150; CE/PED bajo pedido.
- Integridad del material: NACE MR0175 / ISO 15156 para servicio H2 o agrio.
- Calidad: ISO 9001, trazabilidad completa del material, pruebas de presión.
- Documentación: certificados de molino, WPS/PQR, registros de pruebas e inspección.
Conclusión
Un rendimiento confiable del intercambiador de calor de etanol proviene de especificar el deber exacto, el ensuciamiento, el material y la limpieza, no de una calificación en condición limpia. Evite el cobre, confirme las juntas compatibles con etanol y el grado de higiene, y solicite una base de diseño que se mantenga durante la parte de ensuciamiento del ciclo. Un proveedor que diseña para su corriente real protege el tiempo de actividad mejor que el precio más bajo anunciado.
Sobre el Fabricante
El fabricante fabrica intercambiadores para deberes de etanol y biocombustibles en acero inoxidable 304/316L bajo ASME VIII Div.1 y GB/T 150, con trazabilidad de material y pruebas hidrostáticas. Se admiten construcciones sin cobre y grados de higiene especificados bajo pedido.
Los compradores deben confirmar la cantidad de pedido, el tiempo de entrega, el alcance de la inspección y los estándares exactos de contacto con alimentos o relacionados con explosiones aplicables a su planta antes de realizar el pedido.
Preguntas Frecuentes (FAQ)
¿Qué hace un intercambiador de calor de etanol en los biocombustibles?
Enfría la fermentación, condensa y rehervidor las columnas de destilación, y enfría el producto, moviendo calor en diferentes fases a través del tren de etanol.
¿Por qué el ensuciamiento es el principal riesgo de confiabilidad del etanol?
Los orgánicos y sólidos aumentan la resistencia térmica con el tiempo, reduciendo el coeficiente de transferencia de calor; los diseños que ignoran el ensuciamiento fallan después del arranque.
¿Qué material es adecuado para el servicio de etanol?
El acero inoxidable 304 o 316L es estándar; se evita el cobre porque oxida el etanol y contamina el producto.
¿Se puede usar cobre en alguna parte de la unidad?
Debe evitarse en las rutas mojadas de etanol porque cataliza la oxidación y contamina el producto.
¿Qué material de junta es seguro para el etanol?
Solo polímeros compatibles con etanol especificados por el proveedor; la junta incorrecta lixivia o se degrada y presenta riesgo de contaminación.
¿Cómo debo especificar el ensuciamiento?
Use el factor de ensuciamiento de su historial de corriente y solicite el diseño en la condición de ensuciamiento, no en la condición limpia.
¿Es mejor el intercambiador de carcasa y tubos o el de placas para etanol?
El de carcasa y tubos se adapta a ensuciamiento pesado y desmontaje; las unidades de placas higiénicas se adaptan a deberes limpios, adyacentes a alimentos con CIP.
¿Qué grado de higiene debo solicitar?
El grado que requiere su mercado o auditor para el contacto con etanol adyacente a alimentos o bebidas.
¿Cómo mantengo la transferencia confiable a lo largo del tiempo?
Especifique la limpieza, el acceso a la inspección y una base de rendimiento en condición de ensuciamiento para que la unidad se mantenga durante el ciclo.
¿Qué código se aplica a los intercambiadores de etanol exportados?
ASME VIII Div.1 o GB/T 150 típicamente, nombrado en la RFQ para que el marcado y la aceptación coincidan con el mercado.
¿Debo solicitar una base de diseño térmico?
Sí, muestra que la unidad está dimensionada para su deber y ensuciamiento, no para una calificación genérica.
¿Qué es un deber de condensador de destilación?
Condensa el vapor rico en etanol de la columna; el área de condensación y el control del ensuciamiento son las principales preocupaciones de selección.
¿En qué se diferencia el enfriamiento de fermentación?
Es un deber líquido-líquido constante donde la higiene y el control de temperatura estable son más importantes que el área de condensación.
¿Qué inspección debo requerir?
Prueba hidrostática, certificados de material y cualquier documentación de higiene o presión requerida por el mercado.
¿Cómo comparo las ofertas de intercambiadores de etanol?
En el mismo deber, ensuciamiento, material, junta, código e inspección, no solo en precio.