-
Vidrio fundido en tanques de acero (896)
-
los tanques de acero inoxidables (434)
-
La fusión enlazó los tanques de epoxy (652)
-
Tanques de acero galvanizado (321)
-
Tejados de aluminio de la bóveda (1336)
-
Tanques de almacenamiento de aguas residuales (280)
-
tanques de acero soldados (457)
-
Recipientes del reactor (426)
-
Digestor anaerobio (202)
-
Los tanques de agua industriales (349)
-
Tanques de acero revestidos de vidrio (180)
-
Los tanques de acero empernados (389)
-
El tanque de almacenamiento del barro (115)
-
El tanque de almacenamiento del biogás (173)
-
Tanques de almacenamiento de lixiviación (133)
-
Tanques de almacenamiento de agua agrícola (179)
-
Tanque de agua de fuego (166)
-
Silos de almacenamiento de cereales (146)
-
Proyectos de biogás (424)
-
Proyectos del tratamiento de aguas residuales (1722)
-
Techo de doble membrana (223)

|
China Fabricante de Separadores de Glicol que Ofrece Soluciones Eficientes de Separación de Líquidos para Aplicaciones de Procesamiento de Gas Natural
| Lugar de origen: | China |
| Nombre de la marca: | Center Enamel |
| Certificación: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Cantidad de orden mínima: | 1 juegos |
| Precio: | 2000 |
| Tiempo de entrega: | 2 meses |
| Condiciones de pago: | LC, T/T |
| Capacidad de la fuente: | 200 juegos/días |
|
Información detallada |
|||
Descripción del producto
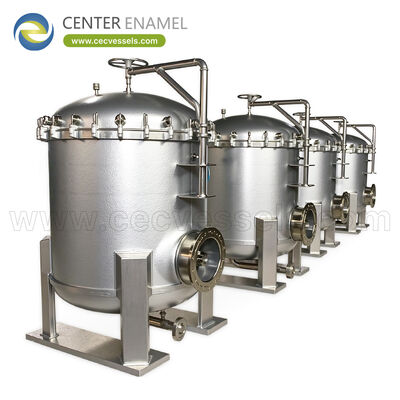
Fabricante de separadores de glicol en China que ofrece soluciones eficientes de separación de líquidos para aplicaciones de procesamiento de gas natural
Un separador de glicol en el procesamiento de gas natural elimina o controla líquidos (agua e hidrocarburos) para que el gas cumpla con las especificaciones de la tubería y para que la deshidratación con glicol funcione limpiamente. La selección se basa en lograr una separación de líquidos confiable a la presión y flujo correctos, no en comprar el recipiente más grande.
Esta guía explica el principio de separación, la distinción entre contactor y separador, la lógica de dimensionamiento y una lista de verificación de especificaciones para que los compradores puedan solicitar un recipiente que realmente funcione en el servicio de procesamiento de gas.
El papel de la separación de líquidos en la deshidratación de gas
El gas natural que entra en la deshidratación a menudo transporta agua libre, hidrocarburos condensados y glicol arrastrado. Si estos no se separan, dañan el equipo aguas abajo, diluyen el glicol y rompen los límites de calidad de la tubería. El recipiente separador de glicol o contactor se encuentra en el corazón de la deshidratación con trietilenglicol (TEG).
La separación eficiente significa que el gas sale esencialmente seco y la corriente de líquido es lo suficientemente limpia para la regeneración del glicol. El recipiente debe coincidir con la tasa de gas, la presión y la carga de líquido.
Contactor de glicol versus separador: conozca la diferencia
Un contactor de glicol mezcla gas rico con glicol pobre para absorber agua, luego separa el gas seco del glicol rico; es tanto contacto como separación. Un separador delante del contactor elimina el líquido libre antes de que el gas se encuentre con el glicol.
Los especificadores a menudo necesitan ambos: un separador de entrada para proteger el contactor y el contactor en sí. Confundir los dos conduce a trenes subdimensionados y problemas de arrastre.
Lógica de dimensionamiento: retención, velocidad y eliminación de neblina
El dimensionamiento se basa en la velocidad del gas (mantenida por debajo del límite de arrastre), el tiempo de retención del líquido y la selección del eliminador de neblina. Una velocidad demasiado alta vuelve a arrastrar gotas; una retención demasiado corta deja líquido en el gas. El diámetro del recipiente y la longitud de costura a costura se derivan de esto.
Los compradores deben proporcionar la tasa de gas, la presión, la temperatura, las tasas de líquido esperadas y el contenido de sólidos. A partir de eso, un fabricante devuelve el diámetro, la longitud y la configuración interna, no un recipiente de talla única.
Opciones de configuración interna
Los internos comunes son dispositivos de entrada (para romper el impulso), almohadillas de desneblinador (para atrapar la neblina) y arreglos de vertedero o bota para la extracción de líquido. La combinación correcta depende de si la tarea es principalmente neblina, principalmente líquido a granel o ambos.
Solicitar 'un separador' sin definir el carácter del líquido produce un recipiente que puede no captar el mecanismo de separación dominante. La especificación debe nombrar la forma esperada del líquido.
Lista de verificación de especificaciones antes de la solicitud de cotización
Fije la composición y tasa del gas, la presión y temperatura de operación, las tasas de líquido libre de agua e hidrocarburos, los sólidos y la sequedad de salida requerida. Indique el código de diseño y cualquier nota de servicio agrio.
Con esto, un fabricante calificado puede proponer un contactor, un separador o ambos, además de los internos, y confirmar el código de fabricación y la inspección.
Contactor vs. Separador en la deshidratación de glicol
Aspecto |
Contactor de glicol |
Separador de entrada |
Función |
Absorber agua + separar |
Eliminar líquido libre primero |
Posición |
Recipiente principal de deshidratación |
Protección aguas arriba |
Internos clave |
Empaque / bandejas + bota |
Dispositivo de entrada + desneblinador |
Modo de falla |
Arrastre de glicol |
Líquido al contactor |
Necesidad de selección |
Transferencia de masa + sep |
Eliminación de líquido a granel |
Parámetros de selección de separador de glicol
Parámetro |
Especificar |
Efecto |
Tasa de gas |
Sm3/h o MMSCFD |
Diámetro |
Presión / temperatura |
Operación + diseño |
Límite de velocidad, código |
Tasa de agua libre |
Estimación L/h |
Tamaño de la bota de líquido |
Líquido de hidrocarburos |
Sí / tasa |
Diseño de extracción |
Sólidos |
¿Presente? |
Elección del dispositivo de entrada |
Sequedad de salida |
Objetivo de punto de rocío |
Tarea del contactor |
Código |
ASME / GB |
Fabricación + marcado |
Adquisición, Aceptación y Ciclo de Vida
Para un pedido de separador, la adquisición comienza con una especificación completa: tarea, composición de la corriente, presión y temperatura, material, código de diseño e inspección requerida. Un proveedor que devuelve una base de diseño térmico o mecánico escrita, no solo un precio, permite al comprador comparar ofertas en igualdad de condiciones y evita costosos retrabajos después de que comienza la fabricación.
Las cantidades de pedido son flexibles, con una cantidad mínima de pedido de una unidad, lo que admite proyectos piloto y a gran escala. El tiempo de fabricación e inspección típico es de aproximadamente dos meses a partir del diseño confirmado y la liberación del material, por lo que el comprador debe alinear el hito con el cronograma general del proyecto y congelar la especificación con anticipación.
El pago se maneja comúnmente a través de términos L/C o T/T, y la aceptación debe definirse desde el principio: certificados de material, verificación dimensional, prueba hidrostática o neumática y cualquier documentación específica del mercado. Confirmar el alcance exacto del suministro y las piezas de repuesto evita ambigüedades en la etapa de aceptación en fábrica.
Después de la entrega, el valor del ciclo de vida depende del diseño accesible y los límites de operación claros. Solicite orientación sobre limpieza e inspección, puntos de boquilla y acceso definidos, y la base del material para que la unidad pueda mantenerse durante su vida útil en lugar de ser reemplazada prematuramente.
- Congelación de especificaciones:confirmar la tarea, el código y el material antes de la fabricación para proteger el tiempo de entrega.
- Alcance de aceptación:certificados de material, verificación dimensional, prueba de presión y documentos de exportación.
- Términos comerciales:MOQ flexible (mínimo 1), L/C o T/T, ~2 meses de plazo típico.
- Ciclo de vida:solicitar acceso a inspección y guía de mantenimiento al realizar el pedido.
Estándares, Códigos y Garantía de Calidad
El suministro calificado de separadores se basa en códigos reconocidos de equipos a presión. La fabricación se realiza habitualmente según ASME VIII Div.1 y GB/T 150, con marcado CE / PED disponible para el mercado europeo. Para servicio de hidrógeno o agrio, la selección de materiales sigue NACE MR0175 / ISO 15156 para que la trayectoria mojada resista el mecanismo ambiental específico en lugar de depender de tolerancias de corrosión genéricas.
La gestión de calidad se rige por ISO 9001, y el flujo de trabajo de fabricación incluye la trazabilidad del material desde el certificado del molino hasta el recipiente terminado, seguido de pruebas hidrostáticas o neumáticas y verificación dimensional. Los procedimientos de soldadura y las calificaciones de los inspectores están documentados para que la unidad entregada pueda ser auditada contra el código indicado y la especificación del proyecto.
Los compradores deben nombrar los códigos exactos y cualquier estándar adicional en la etapa de solicitud de cotización. Hacerlo mantiene el marcado, la documentación y la aceptación alineados con el mercado de destino y elimina la causa más común de retrabajo en las últimas etapas.
- Códigos:ASME VIII Div.1 y GB/T 150; CE/PED bajo pedido.
- Integridad del material:NACE MR0175 / ISO 15156 para servicio H2 o agrio.
- Calidad:ISO 9001, trazabilidad completa del material, pruebas de presión.
- Documentación:certificados de molino, WPS/PQR, registros de pruebas e inspección.
Conclusión
Un separador de glicol eficiente para el procesamiento de gas natural se selecciona en función de la tasa de gas, la presión, la carga de líquido y la sequedad requerida, no solo del tamaño. Separe el separador de entrada (líquido a granel) del contactor (absorción más separación), dimensione según la velocidad y la retención, y especifique los internos para su forma de líquido dominante. Un fabricante calificado debe devolver el diámetro, la longitud y la configuración interna a partir de sus datos de corriente.
Sobre el fabricante
El fabricante construye separadores de procesamiento de gas y contactores de glicol según ASME VIII Div.1 y GB/T 150, con opciones de desneblinador, dispositivo de entrada y bota, además de trazabilidad de materiales y pruebas de presión. Los materiales para servicio agrio se cotizan bajo pedido.
Confirme la cantidad del pedido, el tiempo de entrega, el alcance de la inspección y cualquier requisito de NACE / tolerancia a la corrosión antes de realizar el pedido.
Preguntas frecuentes (FAQ)
¿Para qué se utiliza un separador de glicol?
Controla el líquido (agua e hidrocarburos) en la deshidratación de gas natural para que el gas seco cumpla con las especificaciones de la tubería y la regeneración de glicol se mantenga limpia.
¿Cuál es la diferencia entre un contactor y un separador?
Un contactor pone en contacto el gas con glicol pobre y separa las corrientes; un separador de entrada elimina el líquido libre antes del contactor para protegerlo.
¿Cómo se dimensiona un separador de glicol?
A partir de la tasa de gas, la presión, la temperatura, las tasas de líquido y los límites de retención/velocidad, lo que da como resultado el diámetro, la longitud y los internos.
¿Por qué es importante la velocidad del gas?
Por encima del límite de arrastre, vuelve a arrastrar gotas y frustra la separación; el dimensionamiento mantiene la velocidad por debajo de ese límite.
¿Qué internos necesita un recipiente de glicol?
Rompedor de impulso de entrada, almohadilla de desneblinador para neblina y una bota o vertedero para la extracción de líquido, elegido según la forma del líquido.
¿Necesito tanto un separador como un contactor?
A menudo sí: un separador de entrada protege el contactor; el contactor realiza la absorción más la separación final.
¿Qué código de diseño se aplica?
Típicamente ASME VIII Div.1 o GB/T 150, nombrado en la RFQ para el marcado y la aceptación correctos.
¿Cuál es la relevancia de NACE aquí?
Si la corriente es agria (H2S/CO2), la guía de materiales NACE MR0175/ISO 15156 puede aplicarse; indíquelo desde el principio.
¿Cómo evito el arrastre de glicol?
Especifique la sequedad de salida, dimensione el contactor según la transferencia de masa más la separación y utilice una desneblinación adecuada.
¿Qué datos de líquido debo proporcionar?
Tasa de agua libre, tasa de líquido de hidrocarburos y contenido de sólidos para que los internos coincidan con la tarea.
¿Qué tiempo de retención se necesita?
Suficiente para que el líquido se asiente antes de que salga el gas; demasiado corto deja líquido en la corriente de gas.
¿Puede un recipiente hacer todo?
Solo si la tarea es simple; las tareas mixtas a granel más neblina generalmente requieren internos definidos o dos recipientes.
¿Qué inspección debo solicitar?
Prueba hidrostática/neumática, certificados de material y cualquier documentación de NACE o tolerancia a la corrosión.
¿Cómo comparo las ofertas de los proveedores?
Con los mismos datos de corriente, código, internos e inspección, no solo el tamaño del recipiente o el precio.
¿Qué causa el bajo rendimiento del separador?
Velocidad incorrecta, internos faltantes o incorrectos, o carga de líquido no especificada; todo solucionado por una especificación completa.