-
Vidrio fundido en tanques de acero (896)
-
los tanques de acero inoxidables (434)
-
La fusión enlazó los tanques de epoxy (660)
-
Tanques de acero galvanizado (321)
-
Tejados de aluminio de la bóveda (1336)
-
Tanques de almacenamiento de aguas residuales (280)
-
tanques de acero soldados (457)
-
Recipientes del reactor (485)
-
Digestor anaerobio (217)
-
Los tanques de agua industriales (384)
-
Tanques de acero revestidos de vidrio (180)
-
Los tanques de acero empernados (389)
-
El tanque de almacenamiento del barro (115)
-
El tanque de almacenamiento del biogás (173)
-
Tanques de almacenamiento de lixiviación (133)
-
Tanques de almacenamiento de agua agrícola (179)
-
Tanque de agua de fuego (166)
-
Silos de almacenamiento de cereales (146)
-
Proyectos de biogás (424)
-
Proyectos del tratamiento de aguas residuales (1832)
-
Techo de doble membrana (223)

|
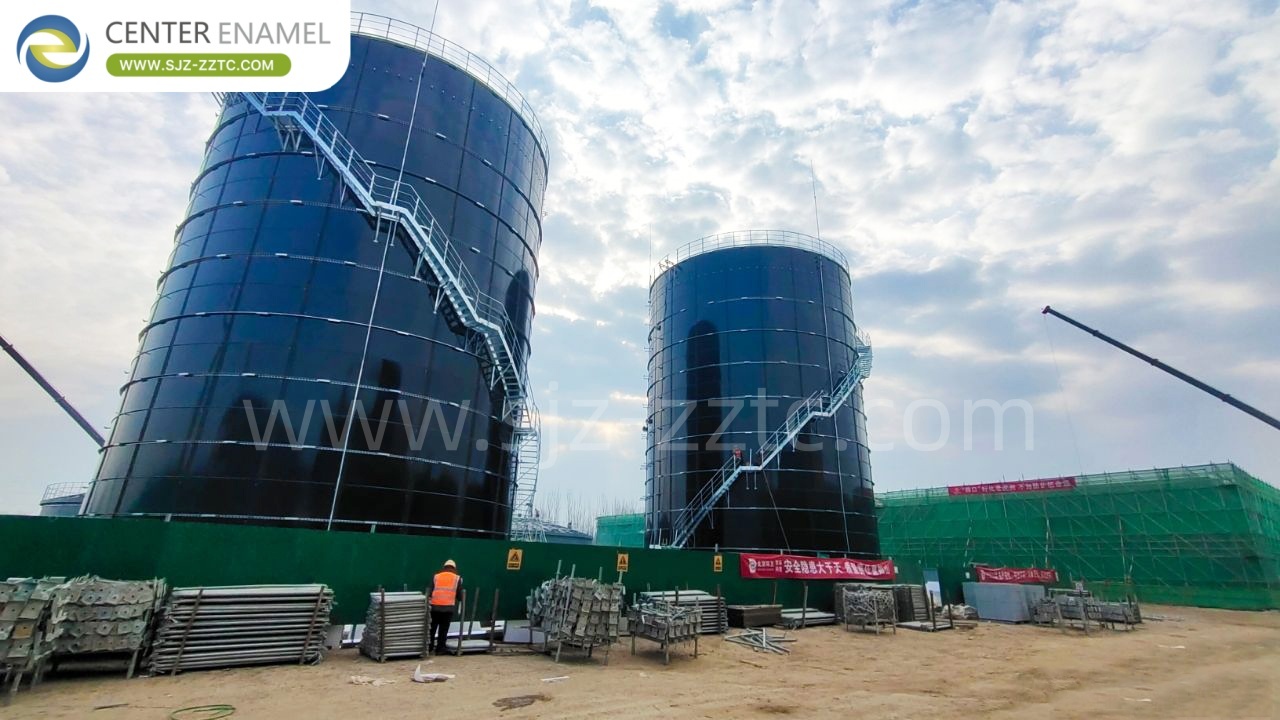
Conversión de POME en Biogás en Tailandia: Su Proveedor de Soluciones de Biogás
| Lugar de origen: | PORCELANA |
| Nombre de la marca: | CEC TANKS |
| Certificación: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número de modelo: | W. |
| Cantidad de orden mínima: | 1 Juego |
| Precio: | $5000~$20000 one set |
| Detalles de empaquetado: | Espuma de polietileno entre cada dos placas de acero; palet de madera y madera |
| Tiempo de entrega: | 10-30 días después de recibir el depósito |
| Condiciones de pago: | LC, T/T |
| Capacidad de la fuente: | 60 juegos por mes |
|
Información detallada |
|||
| Lugar de origen | PORCELANA | Nombre de la marca | CEC TANKS |
|---|---|---|---|
| Certificación | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Número de modelo | W. |
| Color de la carrocería del tanque: | Verde oscuro/personalizable | Integridad de la corrosión: | Excelente |
| Espesor de las placas de acero: | 3 mm a 12 mm, depende de la estructura del tanque | Resistencia química: | Excelente |
| Tamaño del panel: | 2,4 M * 1,2 M | Fácil de limpiar: | Suave, brillante, inerte, antiadherente. |
| Resaltar: | Conversión de biogás de POME Tailandia,proveedor de soluciones de biogás Tailandia,proyectos de tratamiento de aguas residuales con biogás |
||
Descripción del producto
Conversión de POME en Biogás en Tailandia: Su Proveedor de Soluciones de Biogás
El sector del aceite de palma de Tailandia se concentra en las provincias del sur de Surat Thani, Krabi y Chumphon, donde cientos de fábricas generan un subproducto altamente contaminante conocido como efluente de la fábrica de aceite de palma (POME). Con niveles de DQO que van desde 40,000 a 80,000 mg/L y una temperatura de 40-60 °C, el POME crudo representa un grave riesgo para los ríos y humedales si se descarga sin tratar. Como proveedor dedicado de soluciones de biogás, Center Enamel ayuda a las fábricas tailandesas a convertir esta corriente de residuos en energía renovable valiosa utilizando tecnología probada de digestión anaeróbica. Este artículo describe la vía completa de POME a biogás, desde el pretratamiento y la digestión USR hasta la utilización del gas y la infraestructura de tanques, explicando por qué un enfoque EPC integrado ofrece cumplimiento ambiental y ahorros operativos.
El Desafío del POME en Tailandia y el Caso del Biogás
El clima tropical de Tailandia y sus extensas plantaciones de palma lo convierten en el tercer productor mundial de aceite de palma. Cada tonelada de racimos de fruta fresca procesada produce aproximadamente 0.7-1 m³ de POME, un líquido espeso y parduzco con alto contenido de aceite y grasa, pH ácido y carga orgánica extrema. Durante décadas, muchas fábricas dependieron de estanques abiertos, un método de bajo costo que libera metano, un gas de efecto invernadero más de 20 veces más potente que el CO₂, directamente a la atmósfera mientras consume vastas áreas de tierra. La aplicación más estricta de las normas de descarga industrial y la creciente demanda de aceite de palma sostenible han hecho que el tratamiento convencional en lagunas sea cada vez más insostenible. La captura de metano a través de la digestión anaeróbica no solo previene el daño ambiental, sino que también proporciona una fuente de energía despachable para las operaciones de la fábrica, reduciendo los costos de diésel y electricidad de la red.
El Proceso de Tratamiento de POME a Biogás
La conversión de POME en biogás comienza con el pretratamiento, un paso crítico que protege el equipo aguas abajo y estabiliza el rendimiento biológico. El efluente crudo primero pasa a través de un tamiz de barras mecánico que intercepta fibras, cáscaras y sólidos suspendidos grandes capaces de obstruir tuberías y dañar bombas. Un separador de aceite de flujo horizontal luego elimina la grasa residual y el aceite flotante, reduciendo la carga orgánica en el reactor anaeróbico y previniendo la acumulación de ácidos grasos que pueden inhibir los metanógenos. El POME pretratado fluye hacia un tanque regulador, donde se igualan el caudal, la temperatura y el pH para crear condiciones consistentes para la digestión. Esta capacidad de amortiguación es esencial porque el POME llega caliente y ácido, y las fluctuaciones repentinas pueden desestabilizar la comunidad microbiana. Solo después de estos pasos de acondicionamiento, las aguas residuales entran en la etapa de digestión anaeróbica, donde las bacterias descomponen la materia orgánica en ausencia de oxígeno y producen biogás rico en metano.
Proceso USR: El Corazón de la Digestión de POME
El Reactor de Sólidos Ascendentes (USR) está diseñado específicamente para aguas residuales orgánicas con un contenido de sólidos totales entre el 3% y el 6%, lo que lo convierte en una opción ideal para el POME crudo. Dentro del tanque vertical y cilíndrico, las aguas residuales se distribuyen uniformemente por el fondo y fluyen hacia arriba a través de un lecho denso de lodo anaeróbico. Los microorganismos se adhieren y digieren las partículas orgánicas suspendidas, convirtiendo el DQO en biogás mientras el líquido tratado sale por una salida en la parte superior. El acumulador de gas del reactor recoge el metano a medida que asciende, y una línea de reciclaje mantiene la velocidad de flujo ascendente óptima para prevenir el arrastre de lodo. Para la digestión mesofílica de POME, la tasa de carga volumétrica debe diseñarse en 3-5 kg DQO/(m³·d) para equilibrar la eficiencia del tratamiento con la estabilidad del proceso. El techo hermético del USR y el robusto diseño de mezcla garantizan una producción de biogás confiable incluso cuando las características de alimentación varían.
Tratamiento y Utilización del Biogás
El biogás crudo que sale del USR está saturado de vapor de agua y contiene sulfuro de hidrógeno, que es corrosivo para motores y calderas. El gas primero pasa a través de una unidad de deshidratación para eliminar la humedad, seguida de un recipiente de desulfuración lleno de medios que adsorben H₂S. Un ventilador de refuerzo presuriza el gas limpio y un caudalímetro mide la producción para el control del proceso. El biogás tratado se puede dirigir a varios usos finales: un generador de biogás produce electricidad y calor para la fábrica, una caldera suministra agua caliente o vapor para esterilización y clarificación, o un quemador proporciona la destrucción segura del gas excedente durante el mantenimiento. La captura y utilización de este metano transforma un pasivo ambiental en un activo energético confiable.
Tanques GFS y Techos de Doble Membrana
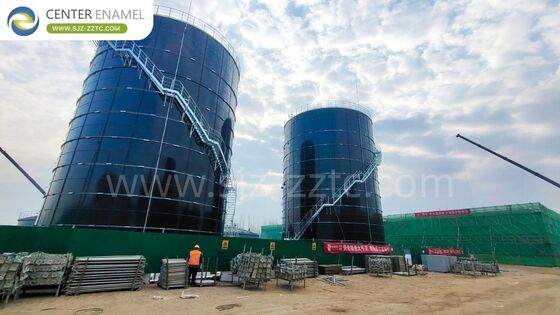
Dos productos principales anclan cada proyecto de biogás: tanques de Acero Fundido con Vidrio (GFS) y techos de doble membrana. Los tanques GFS se fabrican fusionando vidrio fundido al acero a aproximadamente 820-930 °C, creando un enlace inerte e inorgánico que combina la resistencia estructural del acero con la excepcional resistencia a la corrosión del vidrio. Este recubrimiento de doble capa resiste el agresivo sulfuro de hidrógeno, los ácidos grasos volátiles y las fluctuaciones de pH que se encuentran dentro de los digestores anaeróbicos, ofreciendo una vida útil superior a los 30 años. El techo de doble membrana es la cubierta preferida para los tanques USR en condiciones normales de operación. Su membrana exterior protege contra la intemperie, mientras que la membrana interior almacena biogás directamente encima del digestor, eliminando la necesidad de un acumulador de gas separado montado en el suelo. Este diseño reduce los costos de materiales, ahorra valiosa tierra y disminuye los gastos de construcción de cimientos, ventajas que importan mucho para las fábricas con espacio limitado.
Diversas Soluciones de Tanques de Almacenamiento
Center Enamel ofrece una gama de configuraciones de tanques para adaptarse a los requisitos específicos del proyecto y las condiciones del sitio. Los tanques de acero galvanizado proporcionan un recubrimiento resistente y duradero para aplicaciones sensibles al costo donde la resistencia moderada a la corrosión es suficiente. Los tanques de Epoxi Fusionado (FBE), desarrollados con AkzoNobel, ofrecen tecnología de recubrimiento avanzada para una mayor resistencia química y durabilidad a largo plazo. Los tanques de acero inoxidable en AISI 304/316 están disponibles para el almacenamiento de agua de alta pureza o entornos extremadamente hostiles donde los recubrimientos de vidrio y epoxi pueden no ser apropiados. Esta cartera diversificada permite que cada proyecto de biogás especifique el material de tanque óptimo para su corriente de proceso, presupuesto y expectativas de vida útil.
Equipos de Soporte para Sistemas Completos de Biogás
Más allá de la digestión y el almacenamiento, una planta de biogás completamente funcional requiere equipos auxiliares que garanticen la seguridad, la eficiencia y la gestión de subproductos. Un acumulador de gas proporciona almacenamiento de reserva para equilibrar la producción de gas con la demanda fluctuante. Una laguna de membrana negra maneja el digestato líquido en exceso, conteniéndolo de forma segura mientras previene la contaminación de las aguas subterráneas. Una caldera de agua caliente recupera el calor del generador de biogás o quema biogás directamente para suministrar agua caliente de proceso. Un sistema de antorcha de emergencia quema de forma segura el exceso de gas durante condiciones de inestabilidad o mantenimiento, protegiendo el techo de doble membrana de sobrepresión. Las bombas de elevación transfieren POME y lodo entre las etapas del proceso con confiabilidad, mientras que los tanques de deshidratación y desulfuración albergan los medios que limpian el gas. Finalmente, una máquina deshidratadora de lodos de tornillo separa el lodo digerido en una fracción sólida adecuada para compostaje o aplicación en tierra y una fracción líquida devuelta a la laguna o utilizada como fertilizante.
Por Qué Elegir Center Enamel como Su Proveedor de Soluciones de Biogás
Center Enamel ofrece soluciones de biogás completas y de fuente única en lugar de equipos aislados. Como contratista EPC, la empresa se encarga del diseño del proceso, la fabricación de equipos, la coordinación de obras civiles, la instalación y la puesta en marcha bajo un solo contrato, eliminando los riesgos de interfaz y los retrasos que plagan los proyectos de múltiples proveedores. Las tecnologías USR y de tanques GFS se desarrollan y fabrican internamente, lo que garantiza una compatibilidad perfecta entre el diseño del reactor, la selección del techo y el equipo de manejo de gas. Con certificaciones que incluyen CE/EN1090, ISO9001, NSF61, WARS y EN28765, y diseños que cumplen con AWWA D103, OSHA y EuroCode, cada proyecto cumple con rigurosos estándares internacionales. El soporte local y la disponibilidad de repuestos en el Sudeste Asiático reducen aún más el tiempo de inactividad y los costos del ciclo de vida. Para las fábricas tailandesas que buscan un socio confiable para convertir POME en biogás, esta capacidad integrada se traduce directamente en una entrega de proyecto más rápida, un menor costo total de propiedad y un rendimiento operativo predecible.
Conclusión
La industria del aceite de palma de Tailandia enfrenta una presión creciente para gestionar el POME de manera responsable mientras controla los costos de energía. La digestión anaeróbica a través del proceso USR ofrece una vía probada para convertir estas aguas residuales de alta carga en biogás, y la infraestructura adecuada (tanques GFS, techos de doble membrana y equipos auxiliares completos) determina la fiabilidad y la economía de esa conversión. Al elegir un proveedor de soluciones de biogás con capacidades internas de ingeniería, fabricación y EPC, las fábricas tailandesas pueden transformar una carga ambiental en un activo energético a largo plazo.
Preguntas Frecuentes
¿Qué es el POME y por qué es perjudicial para el medio ambiente?
El efluente de la fábrica de aceite de palma son las aguas residuales generadas durante la extracción de aceite de palma. Contiene materia orgánica, aceite y sólidos suspendidos extremadamente altos. Si se libera sin tratar, agota el oxígeno en los cuerpos de agua, daña la vida acuática y libera metano, un potente gas de efecto invernadero.
¿Cuánto biogás se puede producir a partir de POME?
El rendimiento de biogás depende de las características del POME y las condiciones de digestión, pero la digestión anaeróbica típicamente produce 20-28 m³ de biogás por m³ de POME, con un contenido de metano de alrededor del 50-60%. Este gas puede generar electricidad o calor para las operaciones de la fábrica.
¿Se puede utilizar el POME tratado como fertilizante?
Sí. El POME digerido contiene nitrógeno, fósforo, potasio, magnesio y calcio. Después de la separación sólido-líquido y la estabilización adecuada, las fracciones líquida y sólida se pueden aplicar a las plantaciones de palma como fertilizante orgánico, cerrando el ciclo de nutrientes.