-
Vidrio fundido en tanques de acero (896)
-
los tanques de acero inoxidables (434)
-
La fusión enlazó los tanques de epoxy (660)
-
Tanques de acero galvanizado (321)
-
Tejados de aluminio de la bóveda (1346)
-
Tanques de almacenamiento de aguas residuales (280)
-
tanques de acero soldados (457)
-
Recipientes del reactor (534)
-
Digestor anaerobio (217)
-
Los tanques de agua industriales (424)
-
Tanques de acero revestidos de vidrio (180)
-
Los tanques de acero empernados (389)
-
El tanque de almacenamiento del barro (115)
-
El tanque de almacenamiento del biogás (173)
-
Tanques de almacenamiento de lixiviación (133)
-
Tanques de almacenamiento de agua agrícola (179)
-
Tanque de agua de fuego (166)
-
Silos de almacenamiento de cereales (146)
-
Proyectos de biogás (424)
-
Proyectos del tratamiento de aguas residuales (1882)
-
Techo de doble membrana (223)
|
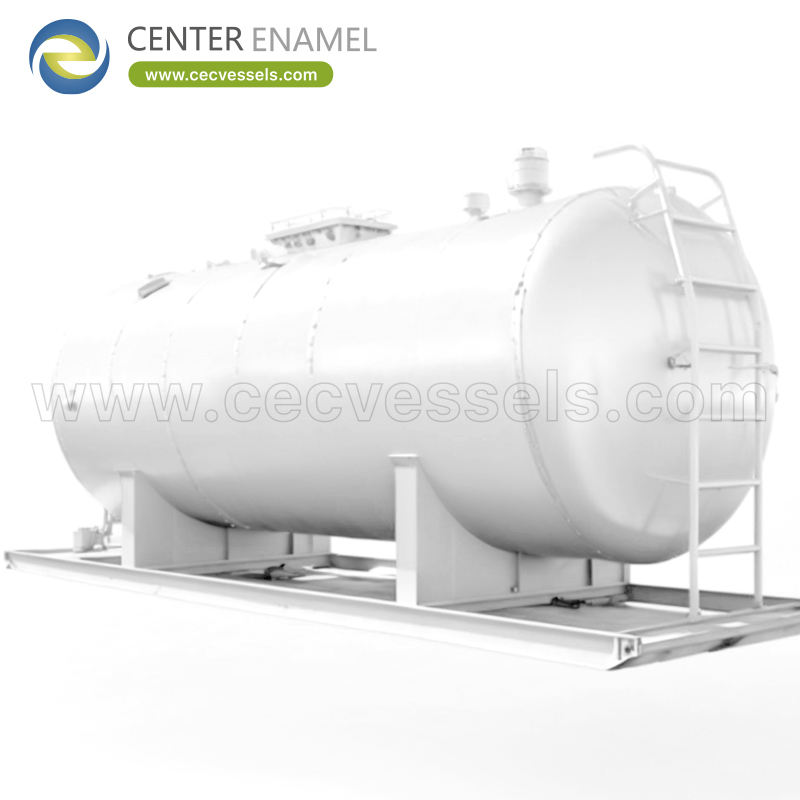
¿Cómo se explican los pasos de fabricación de un recipiente a presión?
| Lugar de origen: | Porcelana |
| Nombre de la marca: | Center Enamel |
| Certificación: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Cantidad de orden mínima: | 1 juegos |
| Precio: | 2000 |
| Tiempo de entrega: | 2 meses |
| Condiciones de pago: | LC, T/T |
| Capacidad de la fuente: | 200 juegos/días |
|
Información detallada |
|||
Descripción del producto
Cómo se fabrica un recipiente a presión Pasos de fabricación explicados
Un recipiente a presión se fabrica transformando chapa certificada y fondos formados en un límite de presión conforme al códigoa través de una secuencia controlada: corte, conformado, soldadura, examen, tratamiento térmico, prueba y documentación.
Esta guía sigue esa ruta paso a paso y muestra dónde se construye la calidad, porque el registro de inspección al final solo es tan bueno como las operaciones que lo produjeron.
Recepción de Material y Trazabilidad
La fabricación comienza con chapa, fondos, forjas y boquillas que llevan certificados de molino. El taller verifica el grado y las dimensiones y asigna una identidad para que cada pieza pueda ser rastreada desde el recipiente terminado hasta su certificado.
La trazabilidad es la base de todo lo que sigue. Si el material no se puede rastrear, el cálculo de espesor no se puede demostrar que coincida con el acero realmente utilizado.
Corte, Marcado y Conformado
La chapa se corta a las dimensiones desarrolladas para cada sección del casco, los bordes se preparan para la soldadura y las secciones se enrollan al diámetro requerido. Los fondos se forman por prensado o hilado a la geometría especificada.
La dirección de laminación, el desplazamiento de la costura y la tolerancia de conformado son importantes, ya que afectan cómo se comporta la pieza bajo presión y qué tan bien encaja en el ensamblaje.
Ajuste y Soldadura
Las secciones del casco y los fondos se ajustan en plantillas o rodillos, con espacios y alineación controlados, luego se sueldan las costuras longitudinales y circunferenciales. Los internos, las boquillas y los soportes se fijan de acuerdo con procedimientos calificados.
La soldadura la realizan soldadores calificados utilizando procedimientos calificados, con parámetros controlados y registrados. La costura longitudinal suele soportar la carga más alta y recibe el examen más minucioso.
Tratamiento Térmico Cuando Sea Requerido
Algunos materiales y espesores requieren tratamiento térmico posterior a la soldadura para aliviar el estrés residual y restaurar la tenacidad. El requisito proviene del código, el material y el servicio, no de la preferencia del taller.
El ciclo de tratamiento se registra con un gráfico y debe coincidir con la temperatura y el tiempo de retención especificados. Omitirlo o registrarlo incorrectamente puede invalidar las propiedades mecánicas que asumió el diseño.
Examen No Destructivo
Las soldaduras se examinan mediante los métodos requeridos por el código y el nivel de examen especificado (radiografía, ultrasonido, partículas magnéticas o líquidos penetrantes), y cada costura se vincula a su informe en el mapa de soldadura.
El nivel de examen elegido en el diseño afecta la eficiencia de la junta utilizada en el cálculo de espesor, por lo que la inspección es tanto un paso de calidad como una entrada de diseño.
Prueba de Presión
El recipiente completo se somete a una prueba de presión, generalmente hidrostática, a la presión de prueba requerida por el código. La prueba demuestra la estanqueidad y la integridad de todo el límite de presión en una operación controlada.
La prueba neumática se utiliza donde el agua no es aceptable, con controles de seguridad más estrictos porque el gas comprimido almacena mucha más energía. El método elegido y el resultado se registran en el libro de datos.
Placa de Identificación, Marcado y Registros Finales
Después de la prueba exitosa y cualquier inspección autorizada requerida, se aplica la placa de identificación con las condiciones de diseño, el año, la identificación del fabricante y el marcado como el sello U o la marca CE según corresponda.
El informe de datos recopila cálculos, certificados, registros de soldadura y NDT, gráficos de tratamiento térmico y resultados de pruebas en un solo archivo. Ese archivo, no solo la placa de identificación, es la prueba de cumplimiento.
Dónde se Controla Realmente la Calidad
La inspección final no puede compensar un conformado deficiente o una soldadura incontrolada. Los puntos de espera (ajuste, pre-soldadura, post-soldadura, pre-prueba) permiten detectar problemas cuando aún son baratos de corregir.
Un comprador puede evaluar un taller preguntando cómo se controlan y registran estas etapas. Los registros consistentes en varios recipientes son una mejor señal que un único certificado impresionante.
Etapa de Fabricación y su Registro
Etapa |
Actividad clave |
Registro producido |
Recepción de material |
Verificación de grado e identidad |
Certificado de molino / trazabilidad |
Conformado |
Enrollar casco, formar fondos |
Verificaciones dimensionales |
Soldadura |
Costuras y uniones calificadas |
WPS/PQR, lista de soldadores, mapa de soldadura |
Tratamiento térmico |
Alivio de tensión cuando sea requerido |
Gráfico de tiempo-temperatura |
Examen |
RT / UT / MT / PT |
Informes NDT |
Prueba de presión |
Hidro o neumática |
Registro de prueba |
Liberación |
Marcado y aprobación |
Informe de datos / placa de identificación |
Puntos de Verificación del Comprador en la Fabricación
Punto de Verificación |
Por qué importa |
Certificados de material |
Confirma el grado utilizado |
Mapa de soldadura |
Vincula las costuras al examen |
WPS / PQR |
Proceso de unión calificado |
Gráfico HT |
Confirma el tratamiento térmico |
Informe NDT |
Verifica la integridad de la soldadura |
Registro de prueba |
Demuestra la integridad de la presión |
Aprobación autorizada |
Cierra la ruta del código |
Conclusión
Un recipiente a presión se construye a través de una cadena controlada desde material certificado hasta piezas formadas y soldadas, examen, tratamiento térmico, prueba de presión y documentación final.
La calidad se construye en cada etapa y se demuestra mediante registros vinculados; al evaluar a un proveedor, observe cómo se controlan y documentan esas etapas en lugar de un solo certificado.
Acerca de Center Enamel
Center Enamel es un fabricante de recipientes a presión y equipos de proceso con sede en China, que produce recipientes a presión de acero inoxidable y acero al carbono, separadores, reactores, intercambiadores de calor y tanques de almacenamiento para aplicaciones químicas, de petróleo y gas, de energía, de alimentos, farmacéuticas y de tratamiento de agua.
La empresa opera bajo ASME VIII Div.1, GB/T 150 e ISO 9001, y puede suministrar marcado CE/PED para el mercado de la UE con trazabilidad de materiales, procedimientos de soldadura documentados, NDT y pruebas hidrostáticas en el libro de datos entregado.
- Certificaciones: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Estándares: ASME VIII Div.1, GB/T 150, EN 13445 cuando sea requerido por el mercado de destino.
- Términos comerciales: Cantidad mínima de pedido 1 unidad, tiempo de entrega típico de aproximadamente 2 meses, L/C o T/T.
Preguntas Frecuentes (FAQ)
¿Cómo se fabrica un recipiente a presión?
A partir de chapa trazable y fondos formados a través de soldadura, examen, tratamiento térmico, prueba de presión y documentación.
¿Cuál es el primer paso de fabricación?
Recepción y verificación de material con certificados de molino y asignación de trazabilidad.
¿Por qué es importante la trazabilidad del material?
Vincula el acero del recipiente con el grado utilizado en el cálculo del diseño.
¿Cómo se fabrican los fondos?
Por prensado o hilado de chapa a la geometría y espesor de fondo especificados.
¿Qué es un WPS / PQR?
La especificación del procedimiento de soldadura y su registro de calificación, que muestra un proceso de unión aceptable.
¿Qué soldadura es la más crítica?
Generalmente la costura longitudinal, porque soporta el mayor estrés de presión.
¿Cuándo se necesita tratamiento térmico?
Cuando lo requieran el código, el material y el espesor para alivio de tensión o tenacidad.
¿Qué métodos NDT se utilizan?
Radiografía, ultrasonido, partículas magnéticas y líquidos penetrantes según lo especificado.
¿Qué es un mapa de soldadura?
Un dibujo que numera las costuras y vincula cada una con el procedimiento y el examen.
¿Cómo se prueba el recipiente?
Hidrostáticamente en la mayoría de los casos, o neumáticamente con controles más estrictos donde el agua no es aceptable.
¿Qué es un punto de espera?
Una etapa que debe ser inspeccionada y aceptada antes de que continúe la fabricación.
¿Qué va en la placa de identificación?
Condiciones de diseño, año, identificación del fabricante y marcado aplicable.
¿Qué es el informe de datos?
El archivo que recopila cálculos, certificados, exámenes, pruebas y aprobaciones.
¿Puede la inspección final corregir una fabricación deficiente?
No. El examen encuentra defectos, pero la calidad se construye durante el conformado y la soldadura.
¿Cuál es el tiempo de entrega de un recipiente?
Aproximadamente dos meses de un fabricante chino, sujeto al código, tamaño y alcance de la inspección.
Sugerencia de CTA:Solicite una cotización técnicacon sus datos de carga, presión, temperatura y fluido, o discuta la base de código y costocon un ingeniero de Center Enamel.