-
Vidrio fundido en tanques de acero (734)
-
los tanques de acero inoxidables (434)
-
La fusión enlazó los tanques de epoxy (592)
-
Tanques de acero galvanizado (321)
-
Tejados de aluminio de la bóveda (1336)
-
Tanques de almacenamiento de aguas residuales (237)
-
tanques de acero soldados (457)
-
Recipientes del reactor (295)
-
Digestor anaerobio (202)
-
Los tanques de agua industriales (349)
-
Tanques de acero revestidos de vidrio (180)
-
Los tanques de acero empernados (389)
-
El tanque de almacenamiento del barro (115)
-
El tanque de almacenamiento del biogás (173)
-
Tanques de almacenamiento de lixiviación (133)
-
Tanques de almacenamiento de agua agrícola (179)
-
Tanque de agua de fuego (166)
-
Silos de almacenamiento de cereales (146)
-
Proyectos de biogás (424)
-
Proyectos del tratamiento de aguas residuales (1430)
-
Techo de doble membrana (223)


|
Procesos de USR y Soluciones de Contratista EPC para el Tratamiento de Aguas Residuales de Palma Aceitera en Sri Lanka
| Lugar de origen: | Porcelana |
| Nombre de la marca: | CEC TANKS |
| Certificación: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número de modelo: | W. |
| Cantidad de orden mínima: | 1 juego |
| Precio: | $5000~$20000 one set |
| Detalles de empaquetado: | Espuma de polietileno entre cada dos placas de acero; palet de madera y madera |
| Tiempo de entrega: | 10-30 días después de recibir el depósito |
| Condiciones de pago: | LC, T/T |
| Capacidad de la fuente: | 60 juegos por mes |
|
Información detallada |
|||
| Lugar de origen | Porcelana | Nombre de la marca | CEC TANKS |
|---|---|---|---|
| Certificación | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Número de modelo | W. |
| Color de la carrocería del tanque: | Verde oscuro/personalizable | Integridad de la corrosión: | Excelente |
| Espesor de las placas de acero: | 3 mm a 12 mm, depende de la estructura del tanque | Resistencia química: | Excelente |
| Tamaño del panel: | 2,4 M * 1,2 M | Fácil de limpiar: | Suave, brillante, inerte, antiadherente. |
| Resaltar: | Soluciones de Tratamiento de Aguas Residuales de Palma Aceitera,contratista EPC tratamiento de aguas residuales,Tratamiento de aguas residuales de procesos USR |
||
Descripción del producto
La industria de la palma aceitera de Sri Lanka, aunque más pequeña que la de sus vecinos del sudeste asiático, presenta desafíos únicos en el tratamiento de aguas residuales que requieren soluciones de ingeniería profesional. A medida que la industria se expande, la necesidad de un tratamiento eficaz de los Efluentes de Plantas de Aceite de Palma (POME) se vuelve cada vez más importante. Este artículo examina cómo el Proceso de Reactor de Sólidos Ascendente (USR), entregado por experimentados Contratistas EPC, proporciona soluciones de tratamiento eficientes para las plantas de aceite de palma de Sri Lanka, permitiendo el cumplimiento ambiental y la recuperación de energía renovable de las corrientes de aguas residuales orgánicas.
La industria de la palma aceitera de Sri Lanka, concentrada principalmente en las provincias del sur y oeste, genera POME como subproducto de la extracción de aceite. El procesamiento de racimos de fruta fresca a través de etapas de enjuague, prensado y clarificación produce volúmenes significativos de aguas residuales de alta carga. Cada tonelada de racimos de fruta fresca procesada genera aproximadamente de 0.7 a 1 m³ de POME, caracterizado por niveles elevados de DQO que típicamente varían de 44,000 a 83,000 ppm. Estas aguas residuales presentan altas temperaturas de 60-80 °C, pH ácido de 3.3-4.6, y contienen sólidos, aceite, grasa y compuestos orgánicos sustanciales. El clima tropical de Sri Lanka y la proximidad a ecosistemas sensibles hacen que la gestión adecuada del POME sea esencial para proteger los recursos hídricos y mantener la calidad ambiental. El contenido de nutrientes del POME, incluyendo nitrógeno, fosfato y potasio, presenta oportunidades para su uso beneficioso como fertilizante, pero solo después de un pretratamiento adecuado.
El tratamiento del POME en Sri Lanka sigue un proceso establecido que garantiza el cumplimiento ambiental al tiempo que recupera energía valiosa. El pretratamiento inicial implica rejillas mecánicas que eliminan sólidos suspendidos grandes y desechos flotantes, protegiendo los equipos posteriores de daños. Los separadores de aceite de flujo horizontal están diseñados específicamente para eliminar aceite y grasa de las aguas residuales, reduciendo la carga en las unidades de tratamiento biológico posteriores. Los tanques de regulación equilibran las fluctuaciones de flujo, las variaciones de temperatura y los niveles de pH, creando condiciones consistentes para la digestión anaeróbica. Las aguas residuales acondicionadas entran luego en el Reactor de Sólidos Ascendente, donde los microorganismos descomponen la materia orgánica en un ambiente sin oxígeno, produciendo biogás. Después de la digestión, el tratamiento continúa a través de estanques de estabilización que proporcionan tratamiento facultativo y aeróbico, con tiempos de retención prolongados que reducen patógenos y logran una calidad de efluente final que cumple con los estándares de descarga ambiental de Sri Lanka.
El Proceso de Reactor de Sólidos Ascendente (USR) es particularmente adecuado para el tratamiento de POME en Sri Lanka debido a su capacidad para manejar aguas residuales orgánicas de alta carga con un contenido de sólidos totales (TS) del 3-6%. El reactor opera con un diseño de tanque cilíndrico vertical con techos herméticos para la recolección de biogás. Las aguas residuales fluyen hacia arriba a través de un lecho de lodos denso donde los microorganismos convierten eficientemente los contaminantes orgánicos en biogás rico en metano. La carga volumétrica de 3-5 kg DQO/(m³·d) bajo condiciones de digestión mesofílica asegura un tratamiento eficaz. El proceso USR logra tasas de eliminación de DQO/DBO del 90-95%, lo que lo convierte en una tecnología altamente eficiente para las plantas de aceite de palma de Sri Lanka. Con tiempos de retención hidráulica de 7-9 días, este sistema proporciona un tratamiento económico sin agitación mecánica ni separadores trifásicos complejos, reduciendo los costos de inversión y operación. El proceso mantiene un tiempo de retención de sólidos superior al tiempo de retención hidráulica, preservando la biomasa activa para un tratamiento consistente incluso con características de afluente fluctuantes.
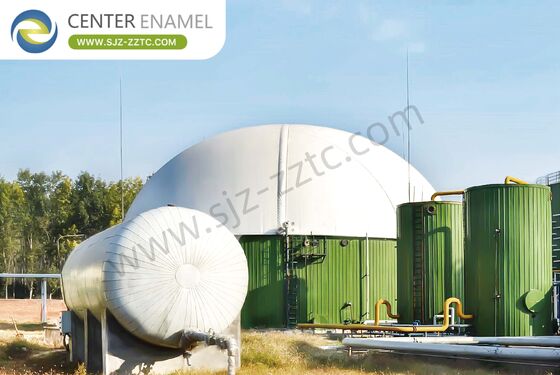
Los tanques GFS proporcionan una contención robusta para los sistemas de tratamiento de POME en el entorno tropical de Sri Lanka. Fabricados mediante la cocción de vidrio fundido sobre acero a temperaturas de 820 °C a 930 °C, estos tanques crean un enlace inerte e inorgánico resistente a las condiciones corrosivas y ácidas del POME. La estructura de doble capa de recubrimiento (2C2F) proporciona una protección integral con recubrimientos de base y de superficie en las caras interior y exterior. Los tanques GFS resisten niveles de pH de 1 a 14, lo que los hace ideales para aplicaciones de aguas residuales exigentes. Su montaje modular atornillado permite una rápida instalación in situ sin soldadura, reduciendo el tiempo y los costos de construcción en comparación con los tanques de acero convencionales. Los tanques proporcionan una excelente resistencia a la intemperie, protegiendo contra la alta humedad de Sri Lanka, la exposición a los rayos UV y la salinidad costera, con una vida útil superior a los 30 años y requisitos mínimos de mantenimiento.
Las plantas de aceite de palma de Sri Lanka se benefician de diversas soluciones de almacenamiento y cubiertas adaptadas a requisitos de tratamiento específicos. Center Enamel ofrece Tanques GFS que proporcionan una resistencia superior a la corrosión para entornos agresivos. Los Tanques de Acero Galvanizado ofrecen una protección resistente y duradera a través de un proceso de galvanización. Los Tanques de Epoxi Fusionado (FBE), desarrollados con AkzoNobel, proporcionan tecnología de recubrimiento innovadora. Los Tanques de Acero Inoxidable AISI 304/316 de alta calidad cumplen con los estrictos requisitos para aplicaciones de alta pureza. Las opciones de cubiertas incluyen Techos de Cúpula Geodésica de Aluminio para resistencia a la corrosión y amplias capacidades de vano; Techos de Vidrio Fundido sobre Acero para estructuras herméticas presurizadas adecuadas para el control de olores; Techos de Membrana Simple y Doble optimizados para procesos de digestión anaeróbica; Techos de Cubierta de Canal de Aleación de Aluminio para almacenamiento económico de agua; Techos de Acero Inoxidable para un rendimiento anticorrosión superior; y Techos de FRP para aplicaciones no herméticas.
El tratamiento integral del POME requiere equipos de soporte integrados para una operación confiable. Los Gasómetros proporcionan un almacenamiento seguro y confiable de biogás para su utilización energética. Los Sistemas de Lagunas/Membrana Negra ofrecen un almacenamiento económico de gran capacidad de efluente tratado. Las Calderas de Agua Caliente mantienen temperaturas de digestión óptimas para las plantas de Sri Lanka. Los Sistemas de Antorcha de Emergencia garantizan una gestión segura de la presión del biogás y la confiabilidad del proceso. Las Bombas de Elevación manejan aguas residuales de alta carga de manera efectiva. Los Tanques de Deshidratación y Desulfuración purifican el biogás eliminando la humedad y el sulfuro de hidrógeno corrosivo. Las Máquinas de Deshidratación de Lodos de Tornillo proporcionan una separación eficiente sólido-líquido, minimizando el volumen de lodos y los costos de eliminación. Cada componente del equipo contribuye a un sistema de tratamiento completo y eficiente que maximiza la recuperación de energía del POME.
Center Enamel actúa como un Contratista EPC de confianza que proporciona soluciones integrales de tratamiento de POME para la industria de la palma aceitera de Sri Lanka. La empresa ofrece servicios llave en mano completos que abarcan diseño de ingeniería, adquisición, construcción y puesta en marcha. Con certificaciones que incluyen CE/EN1090, ISO 9001, NSF61, WRAS y EN28765, se mantiene la garantía de calidad durante la ejecución del proyecto. Los estándares de diseño incorporan los requisitos de AWWA D103, OSHA, EN28765 y EuroCode. El alcance de los servicios de Center Enamel incluye evaluación del sitio y estudios de caracterización, selección de tecnología anaeróbica apropiada, ingeniería detallada de reactores USR y sistemas auxiliares, gestión de construcción civil y mecánica, instalación de equipos e integración de sistemas, puesta en marcha biológica y pruebas de rendimiento, capacitación de operadores para la operación continua y soporte integral postventa. Este enfoque integrado garantiza la entrega exitosa del proyecto y la confiabilidad operativa a largo plazo para las plantas de Sri Lanka.
El tratamiento de efluentes de plantas de aceite de palma en Sri Lanka representa una importante oportunidad ambiental, convirtiendo aguas residuales orgánicas de alta carga en valiosa energía renovable. El Proceso USR proporciona una tecnología anaeróbica eficaz que logra una eficiencia de eliminación excepcional al tiempo que produce biogás para la generación de energía o como combustible para calderas. Como Contratista EPC experimentado, Center Enamel ofrece soluciones completas de ventanilla única que incorporan robustos tanques GFS, sistemas de cubierta apropiados y equipos de soporte. Al implementar una infraestructura de tratamiento integral, las plantas de aceite de palma de Sri Lanka pueden proteger los vulnerables recursos hídricos, reducir las emisiones de gases de efecto invernadero, cumplir con las regulaciones ambientales cada vez más estrictas, generar energía sostenible y crear valor a largo plazo a través del enfoque de economía circular para la gestión de residuos orgánicos.