-
Vidrio fundido en tanques de acero (704)
-
los tanques de acero inoxidables (434)
-
La fusión enlazó los tanques de epoxy (592)
-
Tanques de acero galvanizado (321)
-
Tejados de aluminio de la bóveda (1336)
-
Tanques de almacenamiento de aguas residuales (237)
-
tanques de acero soldados (457)
-
Recipientes del reactor (295)
-
Digestor anaerobio (202)
-
Los tanques de agua industriales (349)
-
Tanques de acero revestidos de vidrio (180)
-
Los tanques de acero empernados (389)
-
El tanque de almacenamiento del barro (115)
-
El tanque de almacenamiento del biogás (173)
-
Tanques de almacenamiento de lixiviación (133)
-
Tanques de almacenamiento de agua agrícola (179)
-
Tanque de agua de fuego (166)
-
Silos de almacenamiento de cereales (146)
-
Proyectos de biogás (424)
-
Proyectos del tratamiento de aguas residuales (1410)
-
Techo de doble membrana (223)

|
Tanques de filtro GFS para el tratamiento del agua: capas de filtro que duran más que los medios que contienen
| Lugar de origen: | Porcelana |
| Nombre de la marca: | CEC TANKS |
| Certificación: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Número de modelo: | W20180508003 |
| Cantidad de orden mínima: | 1 juego |
| Precio: | $5000~$20000 one set |
| Detalles de empaquetado: | PE Poly-foam entre cada dos placas de acero; paletas de madera y caja de madera |
| Tiempo de entrega: | 10-30 días después de recibir el depósito |
| Condiciones de pago: | LC, T/T |
| Capacidad de la fuente: | 60 juegos por mes |
|
Información detallada |
|||
Descripción del producto
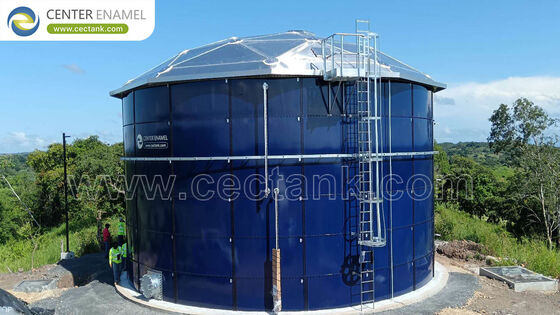
Tanques de Filtro GFS para Tratamiento de Agua: Carcasas que Superan la Vida Útil del Medio Filtrante
Un filtro es el único recipiente en una planta de tratamiento de agua que se castiga a sí mismo a propósito. Cada ciclo operativo carga la carcasa con cloro, sólidos suspendidos y presión, y luego invierte el flujo lo suficientemente fuerte como para fluidizar el lecho y desechar la suciedad capturada. Las plantas municipales ejecutan ese ciclo una o dos veces al día. Los equipos de pretratamiento industrial pueden ejecutarlo cada pocas horas. Las carcasas convencionales de acero revestido responden a esta tarea de una manera familiar: el revestimiento se ampolla en la línea de flotación, el socavado comienza en una soldadura de boquilla y, en pocos años, la planta está programando un drenaje, un equipo de preparación de superficies y un presupuesto de revestimiento que nadie incluyó en el caso de negocio.
El acero vitrificado cambia este modo de falla porque el recubrimiento no es una película de pintura sobre el acero, sino una capa vítrea fusionada al sustrato a 820-930 grados Celsius, produciendo un enlace químico que no se socava cuando se raya. Diseñadas por Shijiazhuang Zhengzhong Technology Co., Ltd. (Center Enamel), estas carcasas de filtro están construidas para la realidad abrasiva, clorada y con ciclos de presión de la filtración, en lugar de para una tarea de almacenamiento estático que en realidad nunca ocurre en un filtro.
1. ¿Qué tiene que soportar realmente la carcasa de un tanque de filtro?
Una carcasa de filtro sufre cuatro ataques simultáneos que un tanque de almacenamiento de agua clara nunca experimenta: desinfectante residual, expansión abrasiva del retrolavado, carga de presión cíclica y una película biológica húmeda que crece en todas las superficies internas. Especificar un recipiente de filtro como si fuera un tanque de almacenamiento es la razón más común por la que las carcasas de filtro fallan prematuramente.
- Desinfectante Residual: Los filtros municipales aguas abajo de la precloración transportan de 0.2 a 2.0 mg/L de cloro libre continuamente, y muchas plantas agregan un impulso de cloro durante el retrolavado. Los revestimientos orgánicos se oxidan bajo esa carga, se descascaran y pierden adherencia de arriba hacia abajo.
- Abrasión por Retrolavado: Un lecho de arena se expande entre un 30 y un 50 por ciento durante el retrolavado, y la antracita se expande aún más. Los medios fluidizados raspan la pared de la carcasa en la parte superior del lecho durante diez a quince minutos por ciclo, que es precisamente donde suele comenzar la falla del revestimiento.
- Ciclos de Presión: Un filtro a presión funciona a 2 a 6 bar en servicio y cae a casi atmosférica durante el retrolavado. Esa inversión es un ciclo de fatiga en cada penetración de boquilla y cada junta de placa, varios cientos de veces al año.
- Contaminación por Biopelícula y Medios: Cualquier superficie interna que se vuelva rugosa o se descascare se convierte en un nicho bacteriano y una fuente de ensuciamiento de los medios. El material de revestimiento descascarado también migra al lecho y acorta la vida útil de los medios.
- Limpieza Química: La limpieza periódica con ácido o cáustico para controlar el ensuciamiento por hierro, manganeso o biológico empuja el pH muy fuera del rango que un sistema epoxi estándar tolera cómodamente.
2. ¿Por qué el acero vitrificado es adecuado para el servicio de filtros?
El acero vitrificado es un recubrimiento de esmalte vítreo fusionado a la placa de acero a 820-930 grados Celsius, por lo que la unión es metalúrgica en lugar de mecánica. En el servicio de filtros, esa única diferencia elimina el modo de falla por socavado, sobrevive al lecho fluidizado abrasivo y mantiene la pared lo suficientemente lisa como para resistir la biopelícula durante décadas.
- Unión Metalúrgica: La fusión a 820-930 grados Celsius crea una unión medida en 3450 N/cm cuadrados en pruebas de adhesión. Un rasguño no se propaga lateralmente, porque no hay una película orgánica para que el agua se filtre por debajo.
- Dureza contra la Abrasión: El recubrimiento cocido alcanza aproximadamente 6.0 en la escala de Mohs, que es más duro que la arena de sílice y la antracita que raspan la pared durante el retrolavado fluidizado.
- Inercia Química: La superficie de vidrio cocido es inerte al cloro libre, la cloramina y los regímenes de limpieza con ácido o cáustico utilizados para recuperar lechos contaminados por hierro o biológicamente. El rango de pH estándar es de 3 a 11, con 1 a 14 disponibles bajo especificación especial.
- Pared Hidráulicamente Lisa: Una superficie interna lisa y no porosa con una rugosidad muy inferior a la del epoxi envejecido reduce el anclaje de la biopelícula y ayuda a que el lecho se drene limpiamente durante el mantenimiento.
- Sin Contaminación de Medios: Dado que el recubrimiento no se descascara ni se agrieta, no hay riesgo de que fragmentos del recubrimiento migren al lecho del filtro y acorten la vida útil de los medios.
3. ¿Cómo se debe especificar una carcasa de filtro GFS?
La carcasa es solo la mitad del filtro. La profundidad del lecho, el espacio libre, el tipo de drenaje inferior y la disposición de las boquillas deben definirse antes de enrollar las placas, porque las penetraciones en una placa fusionada se forman bajo control de fábrica, no se cortan in situ. Obtener el perfil del proceso correcto desde el principio es lo que marca la diferencia entre un filtro que funciona y un recipiente que simplemente contiene medios.
- Geometría y Espacio Libre: Las carcasas de los filtros a presión suelen tener entre 1.6 y 4.0 m de diámetro con profundidades de lecho de 0.8 a 2.5 m, más un 40 a 60 por ciento de espacio libre para acomodar la expansión del lecho durante el lavado con aire y el retrolavado.
- Selección del Drenaje Inferior: Las placas de boquillas, los colectores-derivaciones y los drenajes inferiores de falso suelo imponen diferentes patrones de penetración. El patrón debe fijarse antes de fabricar la carcasa para que cada abertura se forme y se recubra en la fábrica.
- Tasas de Retrolavado: Diseñar en función de los medios: aproximadamente 12 a 15 litros por metro cuadrado por segundo para arena, 8 a 10 para carbón activado, con lavado con aire típicamente de 50 a 90 metros cúbicos por metro cuadrado por hora aplicado antes o con el lavado con agua.
- Instrumentación y Acceso: Los puntos de toma de presión diferencial a través del lecho, los visores en la superficie del lecho, una boca de hombre dimensionada para la eliminación de medios y el acceso superior y lateral para la carga de medios deben estar en el dibujo en la etapa de licitación.
- Selección del Sistema de Recubrimiento: El sistema de dos capas en una cocción es adecuado para el servicio de filtración de agua potable; el sistema de dos capas en dos cocciones o tres capas en tres cocciones se especifica cuando el agua de alimentación contiene contaminantes industriales, temperaturas más altas o fluctuaciones de pH más amplias.
| Criterio de Evaluación | Tanque de Filtro GFS (Center Enamel) | Acero al Carbono Revestido de Epoxi | Caja de Filtro de Hormigón |
|---|---|---|---|
| Resistencia al cloro y a los oxidantes | Superficie de vidrio cocido inerte | Se descascara y pierde adherencia | Sólido, pero las juntas y el refuerzo necesitan protección |
| Abrasión por retrolavado en la línea del lecho | 6.0 Mohs resiste el raspado fluidizado | La película se erosiona donde el lecho se expande | Bueno, pero el descascarillado de la superficie expone la armadura |
| Respuesta a un rasguño en el recubrimiento | Sin socavado, unión metalúrgica | Se socava y se extiende debajo de la película | No aplicable |
| Riesgo de contaminación de medios | Ninguno, el recubrimiento no se descascara | Se descascara y entra en el lecho | Fragmentos de hormigón descascarillado entran en el lecho |
| Exposición a revestimiento y tiempo de inactividad | Sin revestimiento rutinario | Revestir cada 7 a 12 años | Reparaciones de parches y renovación de juntas |
Garantía de Ingeniería y Soporte de Proyecto
Cada tanque entregado por Shijiazhuang Zhengzhong Technology Co., Ltd. (Center Enamel) está diseñado según AWWA D103-09 y EN 1090 con verificación por elementos finitos de las cargas de la carcasa, el techo y las boquillas, fusionado a 820-930 °C bajo control ISO 9001 e ISO 45001, probado en busca de huecos a 1500 V en el cien por cien de la superficie, y ensamblado con pernos de Grado 8.8 y sellador certificado por el fabricante. Las carcasas de filtro se suministran con penetraciones de drenaje inferior, boquillas, bocas de hombre, visores y conexiones de instrumentos formados bajo control de fábrica, probados hidrostáticamente antes del envío y documentados con registros de pruebas de recubrimiento, trazabilidad de placas y un programa de boquillas que coincide con el diagrama de proceso e instrumentación.
Preguntas Frecuentes (FAQ)
¿Se pueden usar los tanques de filtro GFS tanto para filtros a presión como para filtros de gravedad?
Sí. La misma placa fusionada se utiliza para recipientes presurizados que operan a 2 a 6 bar y para celdas de filtro de gravedad abiertas. La diferencia es el techo y el límite de presión: las carcasas a presión reciben una tapa abombada o cónica clasificada para la presión de diseño, mientras que las celdas de gravedad utilizan una tapa abierta con pasarela y barandilla.
¿Qué medios filtrantes se pueden usar dentro de una carcasa GFS?
Arena de cuarzo, antracita, greensand de manganeso, carbón activado, granate y resina de intercambio iónico se utilizan habitualmente. El factor determinante es la compatibilidad química con los medios y el regenerante, no la carcasa: la superficie de vidrio cocido tolera la limpieza ácida y cáustica utilizada para recuperar lechos contaminados.
¿Cómo se manejan las boquillas y penetraciones del drenaje inferior en una placa fusionada?
Cada penetración se forma en la fábrica, antes de cocer la placa, de modo que el recubrimiento cubra la abertura y su borde. Cortar agujeros in situ expondría acero desnudo en el corte. Por eso el patrón del drenaje inferior debe fijarse en la etapa de licitación en lugar de in situ.
¿Se puede personalizar el tanque del filtro a nuestros medios y régimen de retrolavado?
Sí. El diámetro, la altura del lado recto, la profundidad del lecho, el espacio libre, el patrón del drenaje inferior, la densidad de las boquillas, el tamaño de la boca de hombre y la instrumentación se configuran según la tarea. Díganos el caudal, los medios, las tasas de retrolavado y los productos químicos de limpieza y la carcasa se diseñará para que coincida con ellos.